ঠান্ডা অঙ্কন ইস্পাত টিউব: প্রক্রিয়া পদক্ষেপ, কাজ শক্ত হয়ে যাওয়া এবং তাপ চিকিত্সা
News Details
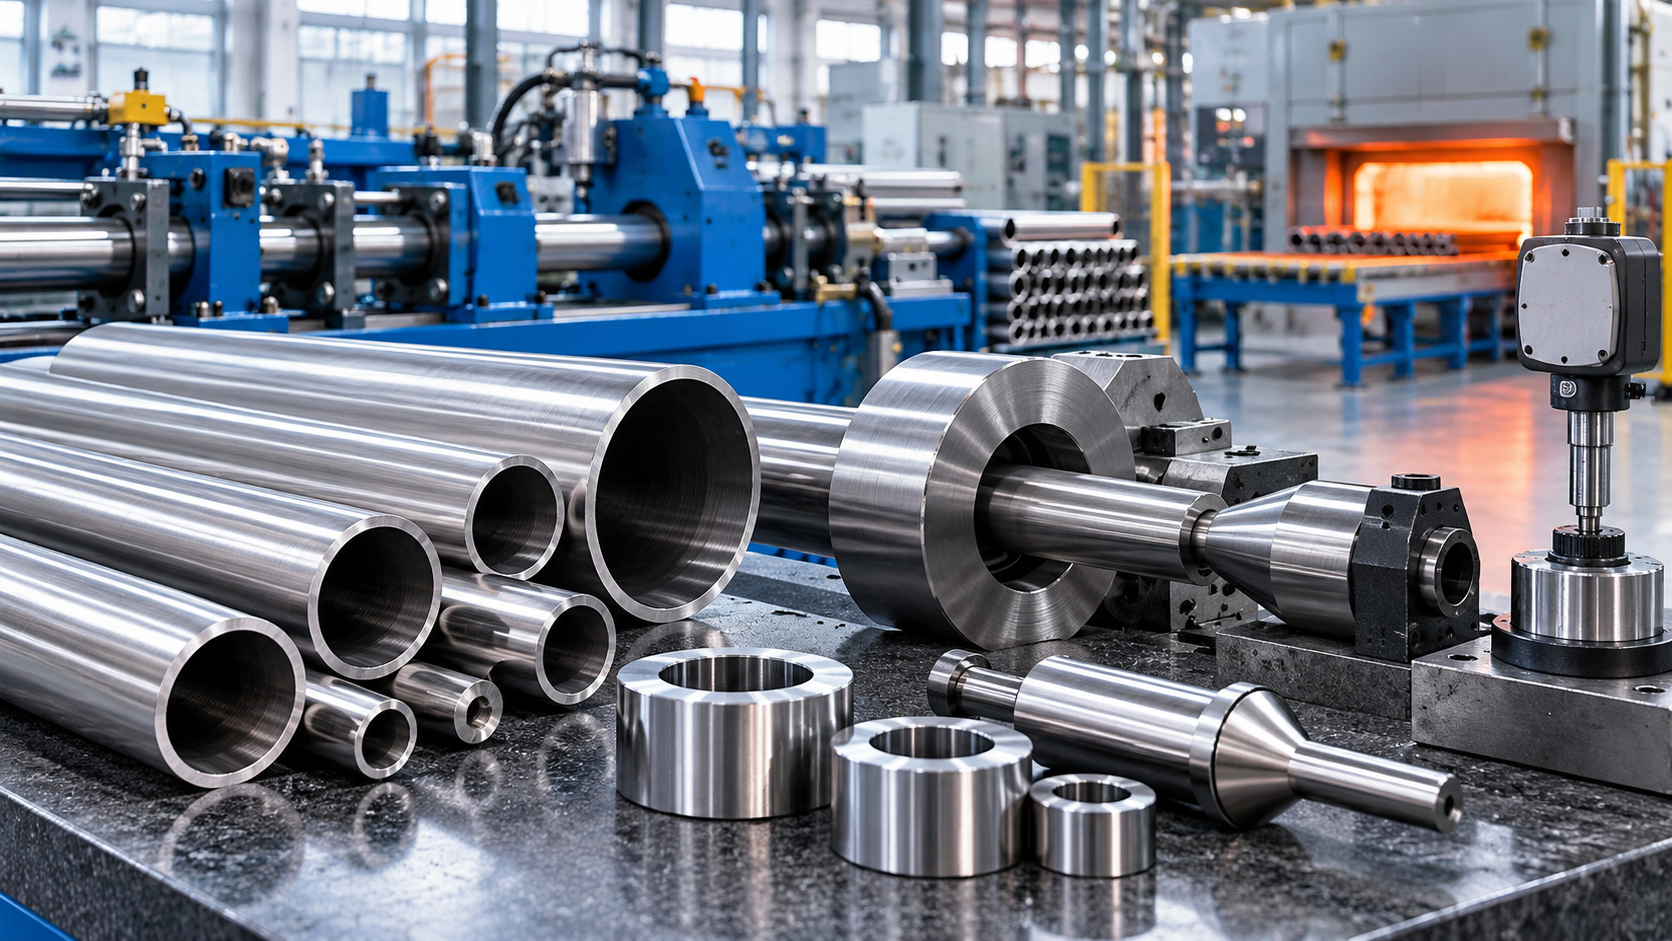
উচ্চ নির্ভুলতার ইস্পাত নল তৈরির জন্য ঠান্ডা টান অন্যতম গুরুত্বপূর্ণ পদ্ধতি। হাইড্রোলিক, স্বয়ংচালিত, কৃষি ও যন্ত্র শিল্পের ক্রেতাদের জন্য, ঠান্ডা অঙ্কন ইস্পাত টিউব প্রক্রিয়া আকার নিয়ন্ত্রণ, পৃষ্ঠের ফিনিশ এবং যান্ত্রিক শক্তি উন্নত করতে পারে।
একটি ঠান্ডা টানা নির্ভুলতার টিউব কোনোভাবেই তৈরি হয় না। এটির জন্য সঠিক কাঁচা নল, সঠিক সরঞ্জাম, স্থিতিশীল অঙ্কন শক্তি, উপযুক্ত তৈলাক্তকরণ এবং সঠিক ইস্পাত নল তাপ চিকিত্সা প্রয়োজন। প্রতিটি ধাপ চূড়ান্ত আইডি, OD, প্রাচীর বেধ, সোজাতা এবং পৃষ্ঠের মানকে প্রভাবিত করে।
FAKESI সিমলেস স্টিলের টিউব, নির্ভুলতা ইস্পাত টিউব, পিটিও ড্রাইভ শ্যাফট টিউব এবং বিশেষ আকৃতির ইস্পাত টিউবগুলিতে মনোযোগ দেয়। এই পণ্যগুলি হাইড্রোলিক সিলিন্ডার, বায়ুসংক্রান্ত সিলিন্ডার, ড্রাইভ শ্যাফট, মোটর হাউজিং, স্মার্ট লক, স্বয়ংচালিত অংশ এবং ইঞ্জিনিয়ারিং মেশিনারিতে ব্যাপকভাবে ব্যবহৃত হয়। এই ক্ষেত্রে, ঠান্ডা অঙ্কন একটি মৌলিক নলকে একটি স্থিতিশীল শিল্প উপাদানে পরিণত করতে সহায়তা করে।
স্টিল টিউবগুলির জন্য কোল্ড ড্রয়িং কী?
ঠান্ডা অঙ্কন একটি গঠন প্রক্রিয়া যা ঘরের তাপমাত্রায় বা কাছাকাছি তাপমাত্রায় করা হয়। প্রক্রিয়া চলাকালীন, একটি ইস্পাত নল একটি ডাই দিয়ে টানা হয়। অনেক ক্ষেত্রে, টিউবের ভিতরে একটি ম্যান্ডেল বা প্লাগও ব্যবহার করা হয়।
মারা বাহ্যিক ব্যাস নিয়ন্ত্রণ করে। ম্যান্ড্রেল অভ্যন্তরীণ ব্যাস এবং প্রাচীর বেধ নিয়ন্ত্রণ করতে সাহায্য করে। টিউবটি টুলিংয়ের মধ্য দিয়ে যাওয়ার সাথে সাথে এর আকার পরিবর্তন হয় এবং এর পৃষ্ঠটি আরও নির্ভুল হয়ে ওঠে।
হট-গঠিত টিউবগুলির তুলনায়, ঠান্ডা টানা টিউবগুলি সাধারণত আরও ভাল মাত্রিক নির্ভুলতা, মসৃণ পৃষ্ঠ এবং শক্তিশালী যান্ত্রিক বৈশিষ্ট্য সরবরাহ করে। অতএব, ঘনিষ্ঠ সহনশীলতা বা আরও ভাল কর্মক্ষমতা প্রয়োজন এমন টিউবগুলির জন্য প্রায়শই ঠান্ডা অঙ্কন ব্যবহার করা হয়।
কেন নির্মাতারা ঠান্ডা অঙ্কন ব্যবহার করেন
নির্মাতারা ঠান্ডা অঙ্কন ব্যবহার করে কারণ অনেক অ্যাপ্লিকেশনের জন্য স্ট্যান্ডার্ড টিউব গুণমানের চেয়ে বেশি প্রয়োজন। সাধারণ টিউব সহজ কাঠামোর জন্য যথেষ্ট ভাল হতে পারে। যাইহোক, নির্ভুলতার অংশগুলির জন্য কঠোর নিয়ন্ত্রণ প্রয়োজন।
ঠান্ডা অঙ্কন উন্নত করতে সাহায্য করতে পারে:
- OD এবং ID সহনশীলতা
- প্রাচীর বেধ অভিন্নতা
- সারফেস ফিনিস
- গোলাকারতা
- সমাপ্তির পরে সোজা
- প্রসার্য শক্তি এবং ফলন শক্তি
- মেশিন কর্মক্ষমতা
ফলস্বরূপ, ঠান্ডা টানা টিউবগুলি হাইড্রোলিক সিলিন্ডার, বায়ুসংক্রান্ত সিলিন্ডার, কৃষি ড্রাইভ শ্যাফ্ট, স্বয়ংচালিত ট্রান্সমিশন শ্যাফট এবং নির্ভুল যান্ত্রিক অংশগুলিতে ব্যাপকভাবে ব্যবহৃত হয়।
ধাপ 1: কাঁচা টিউব নির্বাচন
প্রক্রিয়াটি কাঁচা নল দিয়ে শুরু হয়। এটি একটি বিরামহীন ইস্পাত নল বা অন্যান্য উপযুক্ত টিউব খালি হতে পারে। স্টার্টিং টিউবের অবশ্যই সঠিক ইস্পাত গ্রেড, প্রাচীর বেধ, পৃষ্ঠ অবস্থা এবং আকার ভাতা থাকতে হবে।
যদি কাঁচা নলের মান খারাপ হয়, তবে ঠান্ডা অঙ্কন প্রতিটি সমস্যা সম্পূর্ণরূপে ঠিক করতে পারে না। উদাহরণস্বরূপ, গভীর পৃষ্ঠের ত্রুটি, অসম প্রাচীর বেধ বা অভ্যন্তরীণ ফাটল প্রক্রিয়াকরণের পরে থাকতে পারে। অতএব, কাঁচামাল পরিদর্শন একটি মূল প্রথম ধাপ।
এই পর্যায়ে, নির্মাতারা টিউব আকার, চেহারা এবং উপাদান শংসাপত্র পরীক্ষা করে। চাহিদাপূর্ণ আদেশের জন্য, তারা রাসায়নিক গঠন এবং যান্ত্রিক বৈশিষ্ট্যগুলিও পরীক্ষা করতে পারে।
ধাপ 2: পৃষ্ঠ প্রস্তুতি
অঙ্কন করার আগে, টিউব পৃষ্ঠ প্রস্তুত করা আবশ্যক। এটি ঘর্ষণ কমাতে এবং টিউব এবং টুলিং উভয়কে রক্ষা করতে সহায়তা করে।
সাধারণ প্রস্তুতির পদক্ষেপগুলির মধ্যে পরিষ্কার করা, পিকলিং, ফসফেটিং, তৈলাক্তকরণ বা অন্যান্য পৃষ্ঠ চিকিত্সা অন্তর্ভুক্ত থাকতে পারে। সঠিক পদ্ধতি ইস্পাত গ্রেড এবং অঙ্কন পরিকল্পনার উপর নির্ভর করে।
ভাল তৈলাক্তকরণ খুবই গুরুত্বপূর্ণ। এটি ছাড়া, অঙ্কন শক্তি খুব বেশি হতে পারে। টিউব পৃষ্ঠ স্ক্র্যাচ হতে পারে, এবং ডাই দ্রুত পরতে পারে। গুরুতর ক্ষেত্রে, টিউবটি ফাটল বা অঙ্কনের সময় জব্দ হতে পারে।
ধাপ 3: পয়েন্টিং এবং অঙ্কন
এরপরে, টিউবের এক প্রান্তটি হ্রাস বা নির্দেশিত হয় যাতে এটি ডাইয়ের মধ্য দিয়ে যেতে পারে এবং অঙ্কন মেশিন দ্বারা ধরে রাখা যায়।
তারপর নলটি ছাঁচের মধ্য দিয়ে টানা হয়। পণ্যের প্রয়োজনীয়তার উপর নির্ভর করে, প্রস্তুতকারক বিভিন্ন অঙ্কন পদ্ধতি ব্যবহার করতে পারে, যেমন সিঙ্ক ড্রয়িং, ম্যান্ড্রেল ড্রইং বা প্লাগ ড্রয়িং।
সিঙ্ক অঙ্কন প্রধানত বাইরের ব্যাস নিয়ন্ত্রণ করে। ম্যান্ডেল বা প্লাগ অঙ্কন ভিতরের ব্যাস এবং প্রাচীর বেধ আরও ভাল নিয়ন্ত্রণ দেয়। একটি ঠান্ডা টানা নির্ভুলতা টিউবের জন্য, টুলিংয়ের পছন্দ চূড়ান্ত ফলাফলের উপর একটি শক্তিশালী প্রভাব ফেলে।
কখনও কখনও এক পাস যথেষ্ট. যাইহোক, কঠোর সহনশীলতা বা বড় আকারের পরিবর্তনের জন্য, বেশ কয়েকটি অঙ্কন পাসের প্রয়োজন হতে পারে। পাসের মধ্যে, ফর্ম্যাটিটি পুনরুদ্ধার করতে হিট ট্রিটমেন্টেরও প্রয়োজন হতে পারে।
ধাপ 4: ঠান্ডা অঙ্কনের সময় ওয়ার্ক হার্ডেনিং
ঠান্ডা অঙ্কন ইস্পাত কাঠামো পরিবর্তন করে। নলটি টানা এবং হ্রাস করার সাথে সাথে ধাতু বিকৃত হয়। এই প্রক্রিয়া শক্তি এবং কঠোরতা বৃদ্ধি. এটিকে ওয়ার্ক হার্ডেনিং বলে।
ওয়ার্ক হার্ডেনিং দরকারী হতে পারে। এটি প্রসার্য শক্তি বাড়াতে পারে, ফলন শক্তির উন্নতি করতে পারে এবং টিউবটিকে বিকৃতির জন্য আরও প্রতিরোধী করে তুলতে পারে। এটি কিছু যান্ত্রিক অংশ এবং ড্রাইভ শ্যাফ্ট অ্যাপ্লিকেশনের জন্য সহায়ক।
যাইহোক, ওয়ার্ক হার্ডেনিংও প্লাস্টিকতা হ্রাস করে। সহজ ভাষায় বলতে গেলে, টিউব আরও শক্তিশালী হয়ে যায় কিন্তু বাঁকানো বা গঠন করা সহজ হয় না। যদি সঠিক নিয়ন্ত্রণ ছাড়াই অঙ্কন খুব বেশি পরিমাণে অব্যাহত থাকে, তবে টিউবটি ফাটতে পারে বা প্রক্রিয়া করা কঠিন হয়ে পড়তে পারে।
অতএব, নির্মাতাদের অবশ্যই শক্তি এবং গঠনযোগ্যতার মধ্যে ভারসাম্য বজায় রাখতে হবে। তারা চূড়ান্ত ব্যবহারের উপর ভিত্তি করে সঠিক হ্রাস অনুপাত, অঙ্কন পাস এবং তাপ চিকিত্সা পরিকল্পনা চয়ন করে।
ধাপ 5: ইস্পাত টিউব তাপ চিকিত্সা
ইস্পাত নল তাপ চিকিত্সা প্রায়ই ঠান্ডা অঙ্কন আগে, মধ্যে বা পরে ব্যবহার করা হয়। এটি কঠোরতা, চাপ এবং যান্ত্রিক বৈশিষ্ট্যগুলি নিয়ন্ত্রণ করতে সহায়তা করে।
সাধারণ তাপ চিকিত্সা লক্ষ্য অন্তর্ভুক্ত:
- অভ্যন্তরীণ চাপ হ্রাস করা
- নমনীয়তা উন্নত করা
- টিউবটিকে আবার আঁকা সহজ করা
- চূড়ান্ত কঠোরতা এবং শক্তি সমন্বয় করা
- মাত্রিক স্থিতিশীলতা উন্নত করা
- মেশিনিং বা ব্যবহারের জন্য টিউব প্রস্তুত করা
উদাহরণস্বরূপ, অ্যানিলিং ওয়ার্ক হার্ডেনিংয়ের পরে টিউবটিকে নরম করতে পারে। স্ট্রেস রিলিভিং অনেক শক্তি বজায় রাখার সময় অভ্যন্তরীণ চাপ কমাতে পারে। ইস্পাত গ্রেড এবং কর্মক্ষমতা প্রয়োজন অনুযায়ী স্বাভাবিককরণ বা অন্যান্য চিকিত্সা ব্যবহার করা যেতে পারে।
সঠিক তাপ চিকিত্সা টিউব উপাদান, অঙ্কন পরিমাণ এবং অ্যাপ্লিকেশন উপর নির্ভর করে। একটি হাইড্রোলিক সিলিন্ডার টিউব স্থিতিশীল আকার এবং ভাল পৃষ্ঠ কর্মক্ষমতা প্রয়োজন হতে পারে. একটি ড্রাইভ শ্যাফ্ট টিউব শক্তি, দৃঢ়তা এবং ঘূর্ণন সঁচারক বল প্রতিরোধের প্রয়োজন হতে পারে। সুতরাং, তাপ চিকিত্সা পরিকল্পনা শেষ ব্যবহারের সাথে মেলানো উচিত।
ধাপ 6: সারিবদ্ধকরণ এবং সমাপ্তি
অঙ্কন এবং তাপ চিকিত্সার পরে, টিউব সোজা করার প্রয়োজন হতে পারে। ঠান্ডা অঙ্কন এবং তাপীয় চাপ সামান্য নমন সৃষ্টি করতে পারে। সোজা করা প্রয়োজনীয় সোজাতা সহনশীলতা পূরণ করতে সহায়তা করে।
তারপর পণ্যের প্রকারের উপর নির্ভর করে টিউবটি দৈর্ঘ্য, পালিশ, সম্মানিত, স্কিভড, রোলার বার্নিশ বা ম


