ঠান্ডা অঙ্কন ইস্পাত টিউব: প্রক্রিয়ার পদক্ষেপ, কাজ শক্তকরণ এবং তাপ চিকিত্সা
News Details
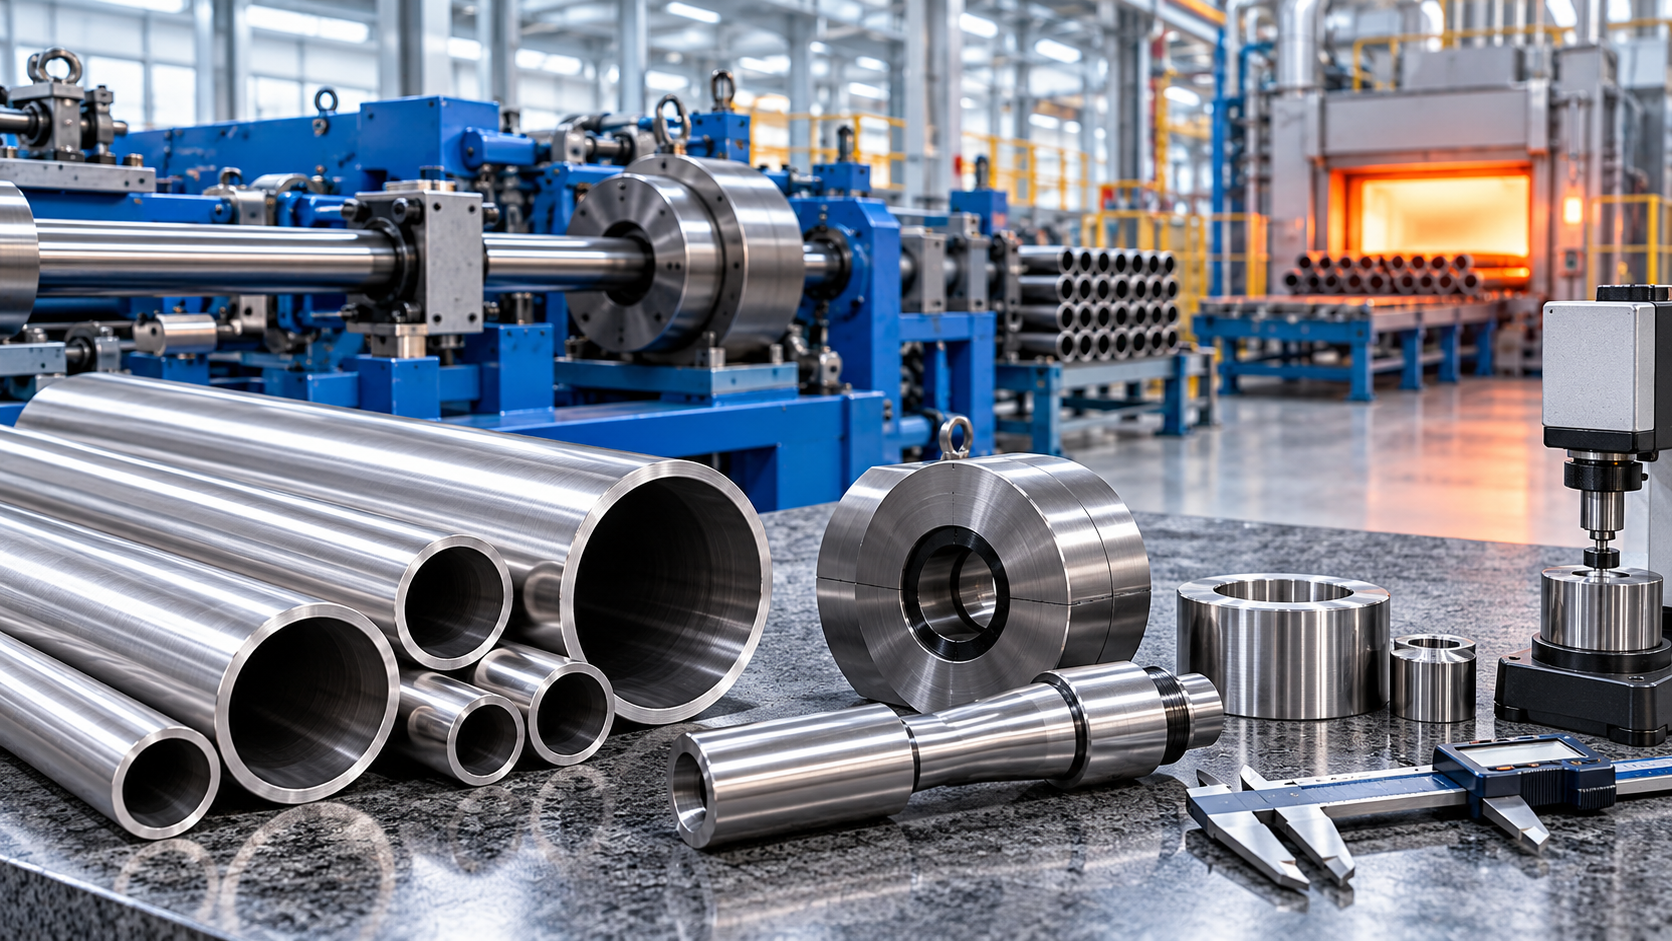
নির্ভুল ও শক্তিশালী ইস্পাত টিউব তৈরির জন্য কোল্ড ড্রয়িং একটি গুরুত্বপূর্ণ প্রক্রিয়া। এটি টিউবের মাপ, পৃষ্ঠের মান এবং যান্ত্রিক বৈশিষ্ট্য উন্নত করতে সাহায্য করে। অনেক শিল্প যন্ত্রাংশের জন্য এই প্রক্রিয়া একটি সাধারণ টিউবকে উচ্চ মূল্যের উপাদানে রূপান্তর করতে পারে।
কোল্ড ড্রন্ড নির্ভুল টিউব হাইড্রোলিক সিলিন্ডার, বায়ুসংক্রান্ত সিলিন্ডার, কৃষি ড্রাইভ শ্যাফট, স্বয়ংচালিত ট্রান্সমিশন যন্ত্রাংশ, মোটর হাউজিং এবং যন্ত্রপাতি যন্ত্রাংশে ব্যাপকভাবে ব্যবহৃত হয়। এই অ্যাপ্লিকেশনগুলির জন্য স্থিতিশীল মাত্রা, মসৃণ পৃষ্ঠ এবং নির্ভরযোগ্য শক্তি প্রয়োজন।
এফএকেএসআই নিরবিচ্ছিন্ন ইস্পাত টিউব, নির্ভুল ইস্পাত টিউব, পিটিও ড্রাইভ শ্যাফট টিউব এবং বিশেষ আকৃতির ইস্পাত টিউব তৈরি করে। কোল্ড ড্রয়িং, ফিনিশিং এবং কঠোর মান নিয়ন্ত্রণের মাধ্যমে, এফএকেএসআই সেই ক্রেতাদের সহায়তা করে যাদের কঠোর শিল্প ব্যবহারের জন্য কাস্টম টিউব সমাধান প্রয়োজন।
ইস্পাত টিউবের জন্য কোল্ড ড্রয়িং কী?

কোল্ড ড্রয়িং হল একটি গঠন প্রক্রিয়া যা ঘরের তাপমাত্রায় বা এর কাছাকাছি তাপমাত্রায় সম্পন্ন হয়। এই প্রক্রিয়া চলাকালীন, একটি টিউব একটি ছাঁচের মধ্য দিয়ে টেনে নেওয়া হয়। অনেক ক্ষেত্রে, টিউবের ভিতরে একটি ম্যান্ড্রেল বা প্লাগ ব্যবহার করা হয়।
ছাঁচটি বাইরের আকৃতি এবং আকার নিয়ন্ত্রণ করে। ম্যান্ড্রেল বা প্লাগটি ভিতরের ব্যাস এবং প্রাচীরের বেধ নিয়ন্ত্রণ করতে সাহায্য করে। ফলস্বরূপ, টিউবটি আরও নির্ভুল এবং মসৃণ হয়ে যায়।
গরমে গঠিত টিউবের তুলনায়, ঠান্ডায় টানা টিউবে প্রায়শই কঠোর সহনশীলতা, ভাল পৃষ্ঠের ফিনিস এবং উচ্চ শক্তি থাকে। অতএব, কোল্ড ড্রয়িং স্টিল টিউব প্রক্রিয়াটি প্রায়শই ব্যবহৃত হয় যখন স্ট্যান্ডার্ড টিউবের গুণমান যথেষ্ট নয়।
কেন শীতল অঙ্কন গুরুত্বপূর্ণ
অনেক শিল্প অংশের জন্য মৌলিক টিউব শক্তির চেয়ে বেশি প্রয়োজন। তাদেরও ভাল ফিট, মসৃণ আন্দোলন এবং স্থিতিশীল সমাবেশ প্রয়োজন।
ঠান্ডা অঙ্কন উন্নত করতে সাহায্য করতে পারে:
- বাইরের ব্যাস নির্ভুলতা
- অভ্যন্তরীণ ব্যাস নির্ভুলতা
- প্রাচীর বেধ নিয়ন্ত্রণ
- পৃষ্ঠের গুণমান
- গোলাকারতা বা প্রোফাইল নির্ভুলতা
- সমাপ্তির পরে সোজাতা
- প্রসার্য শক্তি
- ফলন শক্তি
- মেশিনিং কর্মক্ষমতা
এই সুবিধাগুলির কারণে, ঠান্ডা টানা টিউবগুলি হাইড্রোলিক সিস্টেম, স্বয়ংচালিত অংশ, কৃষি যন্ত্রপাতি এবং নির্ভুল যান্ত্রিক উপাদানগুলিতে সাধারণ।
ধাপ ১: টিউব ব্ল্যাংক নির্বাচন করা
প্রক্রিয়াটি টিউব ব্ল্যাঙ্ক দিয়ে শুরু হয়। এই ফাঁকা একটি নিরবচ্ছিন্ন ইস্পাত টিউব বা অন্য উপযুক্ত টিউব ফর্ম হতে পারে। উপাদান চূড়ান্ত অ্যাপ্লিকেশনের সাথে মেলাতে হবে।
এই পর্যায়ে, প্রস্তুতকারক ইস্পাত গ্রেড, টিউব আকার, প্রাচীর বেধ এবং পৃষ্ঠ অবস্থা পরীক্ষা করে। যদি ফাঁকাটিতে গভীর ত্রুটি, বড় প্রাচীর পরিবর্তন বা দুর্বল উপাদানের গুণমান থাকে তবে এটি অঙ্কনের সময় সমস্যা সৃষ্টি করতে পারে।
সুতরাং, ভাল কাঁচামাল নির্বাচন একটি নির্ভরযোগ্য ঠান্ডা টানা নির্ভুল টিউবের প্রথম ধাপ।
ধাপ ২: পরিষ্কার এবং পৃষ্ঠ প্রস্তুতি
অঙ্কন করার আগে, টিউব পৃষ্ঠকে অবশ্যই পরিষ্কার এবং প্রস্তুত করতে হবে। এটি টিউব এবং টুলিংয়ের মধ্যে ঘর্ষণ কমাতে সাহায্য করে।
সাধারণ প্রস্তুতির ধাপগুলির মধ্যে পরিষ্কার, pickling, phosphating এবং তৈলাক্তকরণ অন্তর্ভুক্ত থাকতে পারে। সঠিক পদ্ধতি ইস্পাত গ্রেড এবং অঙ্কন প্রয়োজনীয়তার উপর নির্ভর করে।
ভাল লুব্রিকেশন খুবই গুরুত্বপূর্ণ। এটি টিউব পৃষ্ঠকে রক্ষা করে, অঙ্কন শক্তি কমায় এবং ডাই পরিধান কমায়। পর্যাপ্ত তৈলাক্তকরণ ছাড়া, টিউবটি আঁচড়, ফাটল বা অঙ্কনের সময় আটকে যেতে পারে।
ধাপ ৩: টিউব এন্ড পয়েন্টিং করা
টিউবটি ছাঁচের মধ্য দিয়ে যাওয়ার আগে, একটি প্রান্তের আকার অবশ্যই ছোট করতে হবে। এই ধাপটিকে পয়েন্টিং বলা হয়।
পয়েন্টেড এন্ড ড্রয়িং মেশিনকে টিউবটিকে আঁকড়ে ধরে ডাই দিয়ে টেনে নিতে দেয়। যদিও এই পদক্ষেপটি সহজ মনে হতে পারে, তবে এটি অবশ্যই সঠিকভাবে করতে হবে। দুর্বল পয়েন্টিং অঙ্কন স্থায়িত্বকে প্রভাবিত করতে পারে এবং টিউবের প্রান্তের ক্ষতি করতে পারে।
নির্দেশের পরে, টিউব প্রধান অঙ্কন ধাপের জন্য প্রস্তুত।
ধাপ ৪: ছাঁচের মাধ্যমে অঙ্কন
অঙ্কনের সময়, টিউবটি শক্তিশালী এবং স্থিতিশীল শক্তি দিয়ে ডাইয়ের মধ্য দিয়ে টানা হয়। টিউবের ব্যাস কমে যায়, এবং প্রাচীর আরও সমান হয়ে যেতে পারে।
বেশ কয়েকটি অঙ্কন পদ্ধতি আছে। সিঙ্ক অঙ্কন প্রধানত বাইরের ব্যাস নিয়ন্ত্রণ করে। ম্যান্ড্রেল ড্রয়িং এবং প্লাগ ড্রয়িং অভ্যন্তরীণ ব্যাস এবং প্রাচীর বেধের উপর আরও ভাল নিয়ন্ত্রণ দিতে পারে।
নির্ভুল অ্যাপ্লিকেশনের জন্য, টুলিং ডিজাইন গুরুত্বপূর্ণ। ডাই সাইজ, ম্যান্ড্রেল সাইজ, অঙ্কন গতি, তৈলাক্তকরণ এবং হ্রাস অনুপাত সবই চূড়ান্ত ফলাফলকে প্রভাবিত করে।
কখনও কখনও একটি অঙ্কন পাস যথেষ্ট। যাইহোক, আঁটসাঁট সহনশীলতা টিউবগুলির জন্য বেশ কয়েকটি পাসের প্রয়োজন হতে পারে। পাসের মধ্যে, ductility পুনরুদ্ধার করতে তাপ চিকিত্সা প্রয়োজন হতে পারে।
ওয়ার্ক হার্ডেনিং কী?
ওয়ার্ক হার্ডেনিং ঘটে যখন ইস্পাত ঠান্ডা অঙ্কনের সময় বল দ্বারা আকৃতি হয়। যখন ধাতু বিকৃত হয়, তখন এটি শক্তিশালী এবং কঠিন হয়ে ওঠে।
এটা দরকারী হতে পারে. উচ্চ শক্তি টিউবটিকে নমন, চাপ বা ঘূর্ণন সঁচারক বল প্রতিরোধ করতে সাহায্য করতে পারে। ড্রাইভ শ্যাফট টিউব এবং যান্ত্রিক অংশগুলির জন্য, এই অতিরিক্ত শক্তি কর্মক্ষমতা উন্নত করতে পারে।
যাইহোক, কঠোর পরিশ্রমও নমনীয়তা হ্রাস করে। সহজ কথায়, টিউব গঠন করা কম সহজ হয়ে যায়। যদি প্রক্রিয়াটি নিয়ন্ত্রণ ছাড়াই খুব বেশি দূরত্বে চলতে থাকে, তাহলে টিউবটি ফাটতে পারে বা পরবর্তী মেশিনিংয়ের জন্য খুব শক্ত হতে পারে।
অতএব, নির্মাতাদের অবশ্যই শক্তি এবং ফর্মেবিলিটির মধ্যে ভারসাম্য বজায় রাখতে হবে।
কেন ইস্পাত টিউব তাপ চিকিত্সা গুরুত্বপূর্ণ
ইস্পাত টিউব তাপ চিকিত্সা কঠোরতা, চাপ এবং যান্ত্রিক বৈশিষ্ট্য নিয়ন্ত্রণ করতে ব্যবহৃত হয়। এটি অঙ্কনের আগে, অঙ্কন পাসের মধ্যে বা চূড়ান্ত পাসের পরে করা যেতে পারে।
তাপ চিকিত্সা সাহায্য করতে পারে:
- অভ্যন্তরীণ চাপ কমান
- নমনীয়তা উন্নত
- ফর্মেবিলিটি পুনরুদ্ধার করুন
- সামঞ্জস্য কঠোরতা
- মাত্রিক স্থিতিশীলতা উন্নত
- মেশিনিংয়ের জন্য টিউব প্রস্তুত করুন
- চূড়ান্ত কর্মক্ষমতা উন্নত
উদাহরণস্বরূপ, অ্যানিলিং কঠোর পরিশ্রমের পরে টিউবকে নরম করতে পারে। স্ট্রেস রিলিভিং দরকারী শক্তি বজায় রাখার সময় অভ্যন্তরীণ চাপ কমাতে পারে। সঠিক তাপ চিকিত্সা উপাদান গ্রেড, অঙ্কন হ্রাস এবং শেষ ব্যবহারের উপর নির্ভর করে।
তাপ চিকিত্সা এবং চূড়ান্ত প্রয়োগ
বিভিন্ন অ্যাপ্লিকেশন বিভিন্ন টিউব বৈশিষ্ট্য প্রয়োজন.
একটি হাইড্রোলিক সিলিন্ডার টিউব স্থিতিশীল আকার, মসৃণ পৃষ্ঠ এবং ভাল বোর মান প্রয়োজন হতে পারে। একটি পিটিও ড্রাইভ শ্যাফট টিউবের শক্তি, টর্ক প্রতিরোধ এবং প্রোফাইল নির্ভুলতার প্রয়োজন হতে পারে। একটি মোটর হাউজিং টিউব ভাল machinability এবং স্থিতিশীল প্রাচীর বেধ প্রয়োজন হতে পারে.
এই কারণে, ইস্পাত টিউব তাপ চিকিত্সা নির্বিচারে নির্বাচন করা উচিত নয়. এটি চূড়ান্ত কাজের অবস্থার সাথে মেলানো উচিত।
যখন ক্রেতারা অ্যাপ্লিকেশনটি স্পষ্টভাবে প্রদান করে, তখন প্রস্তুতকারক আরও ভাল উত্পাদন রুটের পরামর্শ দিতে পারে।
ধাপ ৫: সোজা করা এবং শেষ করা
অঙ্কন এবং তাপ চিকিত্সার পরে, টিউবটি সামান্য বাঁকানো হতে পারে। তাই প্রায়ই সোজা করা প্রয়োজন।
টিউব কাটিয়া, পলিশিং, honing, skiving, রোলার burnishing বা অন্যান্য সমাপ্তি ধাপ মাধ্যমে যেতে পারে


